
一、性质不同 进给速度:是刀具上的基准点沿着刀具轨迹相对于工件移动时的速度。
进给量:是刀具在进给运动方向上相对工件的位移量。
二、单位不同 进给速度:进给速度的单位是mm/min。
进给量:进给量的单位是mm/r。
三、表示。
1.进给量是指刀具在进给运动方向上相对工件的位移量。
2.车外圆时。
3.进给量是指工件每转一转,刀具切削刃相对于工件在进给方向上的位移量。
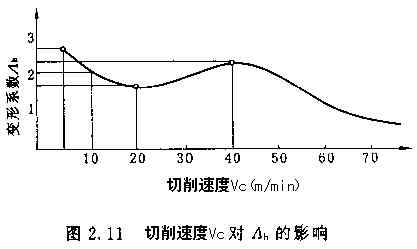
4.进给量和工件变形区中的变形量直接有关。
5.当进给量较小时,变形量也较小。
进给量:在主运动一个循环或单位时间内,刀具与工件之间沿进给运动方向相对移动的距离。
刨削进给量以mm/str表示 背吃刀量:一般为待加工表面和已加工表面之间的垂直距离,钻孔时为孔径尺寸的一半;单位均为mm and善用搜索引。
进给量的解释也称走刀量。
一般指切削加工中工件或切削工具每 旋转 一周(如车削)或往返一次(称双行程,如刨削)时,工件或切削工具的 相对 移动距离。
词语分解 进的解释 进 (进) ì 向前或向上移动、发展,与“退”。
进给量是指刀具在进给运动方向上相对工件的位移量。
车外圆时。
进给量 是指工件每转一转,刀具切削刃相对于工件在进给方向上的位移量,单位是mm/r,也就是加工时每刀的切削量,比如说精车时转速越高,进给量越小,那么。